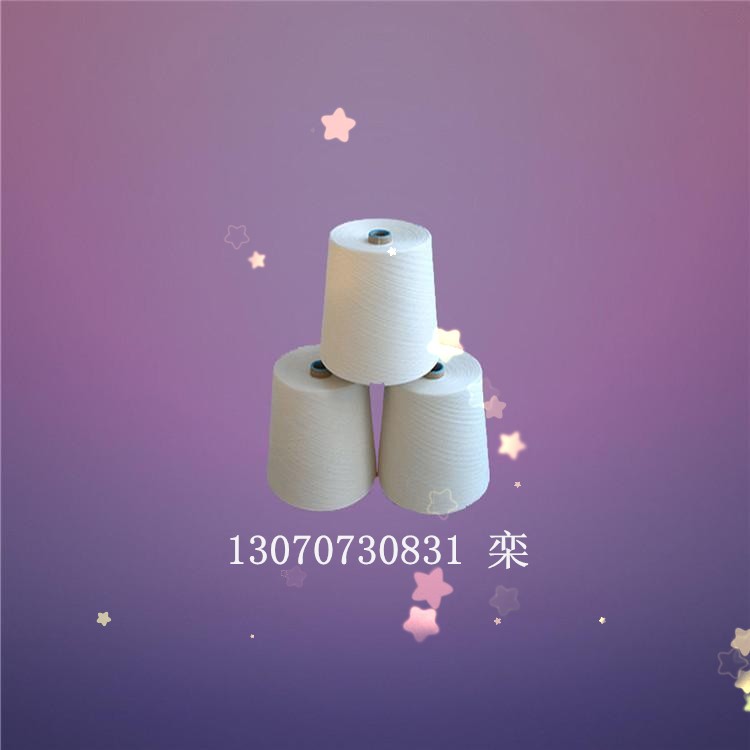

 点击图片查看原图

梳棉工艺: | 精梳 |
|---|---|
成分及含量: | 100%纯棉 |
股线: | 2 |
捻度: | 针织 |
纺纱工艺: | 紧密纺 |
成纱形态: | 筒纱 |
主要用途: | 毛巾,缝纫,针织,机织,针织机织高档面料 |
别名: | 纯棉合股纱50支 |
工艺: | 金方面更 |
货号: | 紧密纺精梳纯棉合股纱50支 |
包装: | 编织袋中性包装 |
产地: | 潍坊 |
纱支: | 50S |
细度: | 国标 |
颜色: | 白色 |
条干均匀度: | 均匀 |
产品所在地: | 山东 |
详细说明
棉纱名称:JC50S/2股 棉纱别名:精梳纯棉合股纱50支2股 JC50S/2股全棉纱 20%长绒棉 棉纱优势:精梳纯棉合股纱50支2股 JC50S/2股全棉纱 20%长绒棉,采用新疆二级兵团棉机器采摘,成熟度好,棉纱长度均匀,用高档倍捻机合股,纱线电清无接头,条干均匀,捻度匀,毛羽少,强力高,适合做针织毛衫用纱,也可以作为机织用纱。 棉纱包装:编织袋中性包装。25公斤/包 棉纱种类:环锭纺纯棉高配合股纱16支/2股 20支/2股 21支/2股 24支/2股 26支/2 32支/2股 40支/2股其他支数可以定纺 环锭纺精梳纯棉合股纱:20支*2 21支*2 30支*2 32支*2 40支*2其他支数可以定纺 纱线用途:主要用于缝纫线、编织线或中厚结实织物.帆布,装饰布,医用绷带。精梳纯棉合股纱50支2股 JC50S/2股全棉纱 20%长绒棉,采用新疆二级棉为原料,纱线普梳高配,电清无结,条干好,毛羽少,挑三丝,保漂白染色可做机织、针织,适合做毛圈纱,起绒纱,牛仔布、高档服装面料等。
精梳纯棉合股纱50支2股 JC50S/2股全棉纱 20%长绒棉,电清无结,纱线条干均匀,强度高,纱疵少. 选用优质棉,染色鲜艳,能漂白,上色佳。适合用于织机,梭织,针织,大圆机;织物具有穿着舒适,吸湿放湿棉的优点,又有涤的耐磨,挺括抗皱性好。
50支2股精梳纯棉合股纱 JC5精梳纯棉合股纱50支2股 JC50S/2股全棉纱 20%长绒棉,纯棉高配自落,电清无接头,纱线条干好,毛羽少,挑三丝,包漂白颜色,用于机织、针织。可做装饰布,工业用布,针织汗布,服装面料等
纯棉纱环锭纺纯棉纱 纯棉粗支纱:3支6支10支 纯棉竹节纱:7支14支16支21支 精梳纯棉纱:20支24支26支28支30支 紧密纺精梳纯棉纱:32-120支 精梳纯棉竹节纱:21支24支36支 环锭纺高配纯棉合股纱3/2 16/2 20/2 30/2 32/2 40/2 精梳纯棉合股纱20/2 21/2 30/2 32/2 40/2 45/2 50/2 60/2 80/2 100/2 120/2 纯棉反捻纱:21支28支32支 精梳纯棉反捻纱21支26支40支 精梳纯棉反捻强捻纱:32支34支
公司纯棉纱线种类: 纯棉纱线种类:
环锭纺纯棉纱3支3.5支4支6支10支16支20支21支24支26支28支30支32支40支
环锭纺普梳合股纱16支20支21支26支32支40支
环锭纺精梳纱8支9支10支11支12支13支14支15支16支16支20支21支24支26支28支30支32支不包漂40支不包漂40支包漂50支60支
紧密纺精梳纱32支不包漂32支包漂40支不包漂40支包漂45支包漂50支60支80支100支120支
精梳合股纱20支21支32支40支50支60支80支100支120支
赛络纺纯棉纱线3.5支4支4.5支5支7支紧密赛络纺纯棉纱线16支21支
纯棉竹节纱7支基纱10支基纱14支基纱16支基纱21支平均竹节21支基础竹节纱24支平均竹节纱32支基础竹节纱32支平均竹节纱40支基础竹节纱40支平均竹节纱
纯棉强捻纱32支正捻强捻纱32支反捻强捻纱34支正捻强捻纱34支反捻强捻纱
气流纺纯棉纱线6支7支10支12支16支21支21支弱捻起绒纱24支
公司股线产品种类: 1、纯棉纱合股;规格3/2.6/2.10/2.10/3.21/2.21/2.32/2.40/2.50/2.60/2纯棉股线
介绍:纯棉高配股线合气流纺纯棉股线,电清无接头,纱线条干好,毛羽少,挑三丝,包票白、染色,适用于做牛仔布,服装面料等。
2、涤纶纱合股:
涤纶纱股纱:规格:10*2.10*3.10*4.20*3*3.20*2,20*3,20*4,20*5,20*6,28*2,40*2,60*2大化纤倍捻纱,条干好,毛羽少,保漂白染色,可做缝纫线,封包线,工业用布,剑杆边缘,服装面料绳子等。
3、竹纤维纱合股:
常年生产竹纤维纱线,是竹纤维定点生产企业,有16支21支32支40支21/2.32/2等支数。 竹纤维就是从自然生长的竹子中提取出的一种纤维素纤维,是继棉、麻、毛、丝之后的第五大天然纤维。竹纤维具有良好的透气性、瞬间吸水性、较强的耐磨性和良好的染色性等特性,同时又具有天然抗菌、抑菌、除螨、防臭和抗紫外线功能。专家指出,竹纤维是一种真正意义上的天然环保型绿色纤维。竹纤维纺织品因其完全复制了竹纤维的固有特性,而倍受消费者青睐,产品需求量逐年上升.
4竹节纱合股;
采用进口设备电脑自动控制生产合股竹节纱,按客户要求订做,有布样或者纱样均可。质量优。主要是服装面料,装饰布,床上用品等高端用纱.。
5、人棉合股纱:现货有30*2.32*2.33*2.60*2.40*2
生产环锭纺和赛络纺自络人棉合股纱纱,,纱线质量好,毛羽少,用于机织、针织。可做服装面料、针织汗布,针织面料等
6涤棉合股纱:
采用进口设备电脑自动控制生产涤棉合股纱。各种配比涤棉60/40 70/30 80/20 90/10 95/ 5 65/35 50/50 cvc60/40 cvc80/20等。规格:10/2 21/2 32/2 40/2 50/2等。按客户要求订做,有布样或者纱样均可。质量优。主要是服装面料,装饰布,床上用品等高端用纱.
四.涤棉竹节纱:采用进口设备电脑自动控制生产涤棉竹节纱。各种配比涤棉60/40 70/30 80/20 90/10 95/ 5 65/35 50/50 cvc60/40 cvc80/20等。规格:10支12支14支16 支20支21支30支32支40支等。按客户要求订做,有布样或者纱样均可。质量优。主要是服装面料,装饰布,床上用品等高端用纱。
按纱线原料分类 纯纺纱 纯纺纱是由一种纤维材料纺成的纱,如棉纱、毛纱、麻纱和绢纺纱等。此类纱适宜制作纯纺织物。 混纺纱 混纺纱是由两种或两种以上的纤维所纺成的纱,如涤纶与棉的混纺纱,羊毛与粘胶的混纺纱等。此类纱用于突出两种纤维优点的织物。 按纱线粗细分类 粗特纱 粗特纱指32特及其以上(英制18英支及以下)的纱线。此类纱线适于粗厚织物,如粗花呢、粗平布等。 中特纱 中特纱指21-32特(英制19-28英支)的纱线。此类纱线适于中厚织物,如中平布、华达呢、卡其等。 细特纱 细特纱指11-20特(英制29-54英支)的纱线。此类纱线适于细薄织物,如细布、府绸等。 特细特纱 特细特纱指10特及其以下(英制58英支及以上)的纱线。此类纱适于高档精细面料,如高支衬衫、精纺贴身羊毛衫等。 按纺纱系统分类 精纺纱 精纺纱也称精梳纱,是指通过精梳工序纺成的纱,包括精梳棉纱和精梳毛纱。纱中纤维平行伸直度高,条干均匀、光洁,但成本较高,纱支较高。精梳纱主要用于高级织物及针织品的原料,如细纺、华达呢、花呢、羊毛衫等。 粗纺纱 粗纺纱也称粗梳毛纱或普梳棉纱,是指按一般的纺纱系统进行梳理,不经过精梳工序纺成的纱。粗纺纱中短纤维含量较多,纤维平行伸直度差,结构松散,毛茸多,纱支较低,品质较差。此类纱多用于一般织物和针织品的原料,如粗纺毛织物、中特以上棉织物等。 废纺纱 废纺纱是指用纺织下脚料(废棉)或混入低级原料纺成的纱。纱线品质差、松软、条干不匀、含杂多、色泽差,一般只用来织粗棉毯、厚绒布和包装布等低级的织品。 按纺纱方法分类 环锭纱 环锭纱是指在环锭细纱机上,用传统的纺纱方法加捻制成的纱线。纱中纤维内外缠绕联结,纱线结构紧密,强力高,但由于同时靠一套机构来完成加捻和卷绕工作,因而生产效率受到限制。此类纱线用途广泛,可用于各类织物、编结物、绳带中。 自由端纱 自由端纱是指在高速回转的纺杯流场内或在静电场内使纤维凝聚并加捻成纱,其纱线的加捻与卷绕作用分别由不同的部件完成,因而效率高,成本较低。 气流纱 气流纱也称转杯纺纱,是利用气流将纤维在高速回转的纺纱杯内凝聚加捻输出成纱。纱线结构比环锭纱蓬松、耐磨、条干均匀、染色较鲜艳,但强力较低。此类纱线主要用于机织物中膨松厚实的平布、手感良好的绒布及针织品类。 静电纱 静电纱是利用静电场对纤维进行凝聚并加捻制得的纱。纱线结构同气流纱,用途也与气流纱相似。 涡流纱 涡流纱是用固定不动的涡流纺纱管,代替高速回转的纺纱杯所纺制的纱。纱上弯曲纤维较多、强力低、条干均匀度较差,但染色、耐磨性能较好。此类纱多用于起绒织物,如绒衣、运动衣等。
尘笼纱 尘笼纱也称摩擦纺纱,是利用一对尘笼对纤维进行凝聚和加捻纺制的纱。纱线呈分层结构,纱芯捻度大、手感硬,外层捻度小、手感较柔软。此类纱主要用于工业纺织品、装饰织物,也可用在外衣(如工作服、防护服)上。 非自由端纱 非自由端纱是又一种与自由端纱不同的新型纺纱方法纺制的纱,即在对纤维进行加捻过程中,纤维条两端是受握持状态,不是自由端。这种新型纱线包括自捻纱、喷气纱和包芯纱等。
自捻纱 自捻纱属非自由端新型纱的一种,是通过往复运动的罗拉给两根纱条施以假捻,当纱条平行贴紧时,靠其退捻回转的力,互相扭缠成纱。这种纱线捻度不匀,在一根纱线上有无捻区段存在,因而纱强较低。适于生产羊毛纱和化纤纱,用在花色织物和绒面织物上较合适。 喷气纱 喷气纱是利用压缩空气所产生的高速喷射涡流,对纱条施以假捻,经过包缠和扭结而纺制的纱线。成纱结构独特,纱芯几乎无捻,外包纤维随机包缠,纱较疏松,手感粗糙,且强力较低。此类纱线可加工机织物和针织物,做男女上衣、衬衣、运动服和工作服等。 包芯纱 包芯纱是一种以长丝为纱芯,外包短纤维而纺成的纱线,兼有纱芯长丝和外包短纤维的优点,使成纱性能超过单一纤维。常用的纱芯长丝有涤纶丝、锦纶丝、氨纶丝,外包短纤维常用棉、涤/棉、腈纶、羊毛等。包芯纱是主要用作缝纫线、衬衫面料、烂花织物和弹力织物等。 按纱线用途分类 机织用纱 机织用纱指加工机织物所用纱线,分经纱和纬纱两种。经纱用作织物纵向纱线,具有捻度较大、强力较高、耐磨较好的特点;纬纱用作织物横向纱线,具有捻度较小、强力较低、但柔软的特点。 针织用纱 针织用纱为针织物所用纱线。纱线质量要求较高,捻度较小,强度适中。 其它用纱 包括缝纫线、绣花线、编结线、杂用线等。根据用途不同,对这些纱的要求是不同的。 单纱 单纱是指只有一股纤维束捻合的纱。可以由一种原料纺成纯纺纱,由此构成纯纺织物,也可以由两种或两种以上原料构成混纺纱,由此构成混纺织物。 股线 股线是由两根或两根以上的单纱捻合而成的线。其强力、耐磨好于单纱。同时,股线还可按一定方式进行合股并合加捻,得到复捻股线,如双股线、三股线和多股线。主要用于缝纫线、编织线或中厚结实织物。 单丝单丝是由一根纤维长丝构成的。其直径大小决定于纤维长丝的粗细。一般只用于加工细薄织物或针织物,如尼龙袜、面纱巾等。 变形纱 变形纱是对合成纤维长丝进行变形处理,使之由伸直变为卷曲而得到的,也称为变形丝或加工丝。变形纱包括高弹丝、低弹丝、膨体纱和网络丝等。 高弹丝 高弹丝或高弹变形丝具有很高的伸缩性,而膨松性一般。主要用于弹力织物,以锦纶高弹丝为主。 低弹丝 低弹丝或变形弹力丝具有适度的伸缩性和膨松性。多用于针织物,以涤纶低弹丝为多。 膨体纱 膨体纱具有较低的伸缩性和很高的膨松性。主要用来作绒线、内衣或外衣等要求膨松性好的织物,其典型代表是腈纶膨体纱,也叫做开司米。 网络丝 网络丝又名交络丝,是化学纤维制丝过程中在尚未成形时,让部分丝抱合在一起而形成的。此丝手感柔软、膨松、仿毛效果好,多用于女式呢。流行的高尔夫呢也是用此丝织制。 特种纱线 特种纱线(special yarn),又称花式纱线:是指在纺纱和制线过程中采用特种原料、特种设备或特种工艺对纤维或纱线进行加工而得到的具有特殊的结构和外观效应的纱线,是纱线产品中具有装饰作用的一种纱线。2012年来,在国际纱线及面料展览会上,特种纱线及其织物琳琅满目。特种纱线机织产品,可作为大衣、西服、外衣、衬衫及裙子的面料;花式纱线针织产品被广泛用于制作针织服装;此外,花式纱线也大量用于织制羊毛衫、帽子、围巾、领带、地毯等以及纱发布、窗帘布、床上用品、高级贴墙材料等装饰用布。特种纱线使用的原料品种也很广泛,包括棉、毛、丝、麻、化学纤维,以及边脚料等。特种纱线生产方法很多、不同的方法又可以组合在一起形成新的花式纱线产品。主要分为六大类,七十多种。 只要符合下列六种情况都是“特种纱线”的线、绳、索、缆 ⒈丝或绢丝纱线,细度在20000分特以上; ⒉化学纤维纱线(包括第五十四章的用两根及以上单丝纺成的纱线),细度在10000分特以上; ⒊大麻或亚麻纱线: ⑴加光或上光的,细度在1429分特及以上; ⑵未加光或上光的,细度在20000分特以上; ⒋三股或三股以上的椰壳纤维纱线; ⒌其他植物纤维纱线,细度在20000分特以上; ⒍用金属线加强的纱线
混纺(纤)纱 混纺或交捻纱线是由两种或两种以上纤维组成的纱线,如涤/棉混纺纱、毛/涤混纺纱、毛/腈混纺纱、涤/粘/腈混纺纱、真丝/棉纱交捻纱等等。有两种以上短纤维混合纺成的短纤维纱,称为混纺纱;而由两种以上长丝纱组合(如加捻)成的纱,叫混纤纱。 线密度 纱线线密度是描述纱线粗细程度的常用指标之一。过去用支数表达纱线的线密度,至今还有一些技术工作者称线密度为支数,特别在毛纺业的技术工作者,现行的国家标准和国际标准都已经不再支持。纱线的支数用公制支数来表示,支数大、绒线细,支数小、绒线粗。 公制支数是指1kg绒线有多少个千米长即为多少支纱。如1kg绒线长18000m即为18支纱。 参考资料:GB4743-83、GB/T 4743-1995、GB/T 4743-2009《纺织品卷装纱绞纱法纱线线密度的测定》,FZ/T 01035纺织材料标示线密度的通用制 纱线线密度测试 1概述纱线线密度是描述纱线粗细程度的常用指标之一,法定单位为特克斯(tex),即每千米(km)纱线(或单丝)所具有的公定重量(g)。纱线线密度决定织物的品种、用途、风格和物理机械性质。纱线线密度测试要确定试样的长度、质量,其中长度测定用框架式测长仪,质量测定用等臂天平或电子天平。 2目的与要求 通过测试,掌握纱线线密度的测试方法,培养熟练使用仪器的能力,了解影响纱线线密度测试结果的因素,并学会各项指标的计算方法。 3采用标准 ⒊1采用标准:GB/T 4743、ISO 2060.2《纺织品卷装纱纱线线密度的测定绞纱法》 ⒊2相关标准:GB 6529《纺织品的调湿和试验用标准大气》、GB/T 9995《纺织材料含水率和回潮率的测定烘箱干燥法》、GB/T 9994《纺织材料公定回潮率》、GB/T 6503《合成纤维长丝回潮率试验方法》、GB/T 6502《合成纤维长丝取样方法》、FZ/T 10035《纺织材料标示线密度的通用制(特克斯制)》、FZ/T 01015、ISO 6741-1《纺织纤维和纱线交付货物商业质量的测定质量的测定和计算》等。 4仪器与用具 ⒋1缕纱测长仪(图1为YG086型缕纱测长仪)。 ⒋2通风式快速烘箱(图2为Y802K型通风式快速烘箱),链条天平或电子天平(灵敏度为1mg或10mg)。 5原理 缕纱测长仪由单片微机控制,可以设定绕取圈数,每圈(纱框周长)一米,预加张力可以调节,仪器启动后电机带动纱框转动,按规定绕取一定长度的缕纱(一绞),逐缕称重作为 试样。然后将绕取的缕纱通过通风式快速烘箱烘干,在箱体内对试样进行称重,最后根据测得质量计算纱线的线密度。 6取样 ⒍1在防止样品回潮率变化的前提下,采取随机取样的方式抽取样品。生产企业要根据厂内测试周期的需要及同一品种设备数量的多少,按照“在一个周期内普遍监控到”的原则合理安排取样。 ⒍2贸易取样数量可以根据产品标准的规定或有关协议抽取。在无此方面标准的情况下,应根据对测试结果要求的精密度和概率水平,利用数理统计方法计算确定。 7试样 ⒎1长丝纱至少测试4个卷装,短纤纱至少10个卷装。每个卷装至少摇取1缕纱。 ⒎2如要计算线密度变异系数,则至少应测20个试样。 8环境及修正 调湿和测试用标准大气按GB 6529规定的二级标准,非标准大气按《四烘箱法测定纺织材料水分》中14项修正或根据产品标准规定。将试样放在标准要求大气中作预调湿,时间不少于4h,然后暴露于试验用标准大气中24h,或暴露至少30min,质量变化不大于0.1%。 9程序与操作 ⒐1 从纱线卷装中退绕,除去开头几米,并将纱线头引入到缕纱测长仪(见图23—1)的纱框上,启动仪器,摇出缕纱,作为待测试样。纱线长度要求如表23—1所示。卷绕时应按表23—2要求设置一定的卷绕张力。 表23—1缕纱长度要求
| 纱线(tex) | 低于12.5 | 12.5~100 | 大于100 |
| 缕纱长度(m) | 200 | 100 | 10 |
| 纱线品种 | 非变形纱及膨体纱 | 针织绒和粗纺毛纱 | 其他变形纱 |
| 张力要求(cN/tex) | 0.5±0.1 | 0.25±0.05 | 1.0±0.2 |
| 材料 | 腈纶 | 氯纶 | 桑蚕丝 | 其他所有纤维 |
| 烘燥温度(℃) | 110±2 | 77±2 | 140±2 | 105±2 |
| 纱线种类 | 公定回潮率(%) | 纱线种类 | 公定回潮率(%) |
| 棉纱线 | 8.5 | 粘胶纱及长丝 | 13.0 |
| 亚、苎麻纱 | 12.0 | 锦纶纱及长丝 | 4.5 |
| 黄麻 | 14.0 | 涤纶纱及长丝 | 0.4 |
| 精梳毛纱 | 16.0 | 腈纶纱及长丝 | 2.0 |
| 粗梳毛纱 | 15.0 | 维纶纱 | 5.0 |
| 毛绒线、针织绒 | 15.0 | 氨纶丝 | 1.3 |
| 绢纺蚕丝 | 11.0 | 涤棉混纺纱(65/35) | 3.2 |
| 一批或一次装载货物的箱数 | ≤3 | 4~10 | 11~30 | 31~74 | ≥75 |
| 随机抽取的最少箱数 | 1 | 2 | 3 | 4 | 5 |
| 测试隔距(mm) | 10或25 | 25或50 | 25或50 | 100及250 |
| 材料类别 | 棉纱 | 精梳毛纱 | 粗梳毛纱 | 韧皮纤维 |